český
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Zprávy
Které ocelové materiály jsou vhodné pro výrobu cementobetonových cihelných forem?
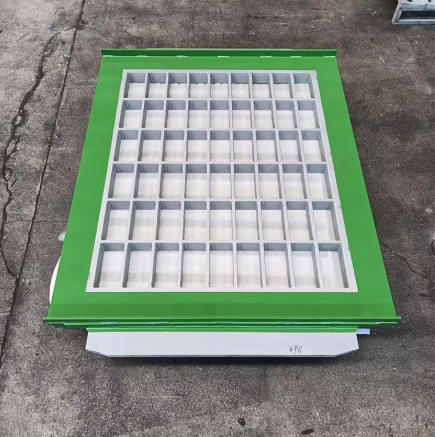
Vedoucí blokového závodu, který stojí před rozhodnutím o výměně formy, je konfrontován s matoucí řadou jakostí oceli. Původní forma vydržela 80 000 cyklů a nabídka náhrady uvádí "55# manganová ocel." Konkurenční dodavatel nabízí „16Mn ocel“ za nižší cenu a třetí navrhuje „vakuově nauhličenou legovanou ocel“ se zárukou 100 000 cyklů. Specifikace zní podobně, ale výkonnostní rozdíly nejsou. AForma na cementové betonové cihlynení jednoduchá ocelová deska. Jde o součást podléhající opotřebení, která musí odolávat abrazivnímu kamenivu, odolávat vysokofrekvenčním vibracím, udržovat rozměrovou přesnost pod tlakem a přežít stovky tisíc tvářecích cyklů. Vybraná ocel určuje, zda forma dodá svou jmenovitou životnost nebo předčasně selže, a rozdíl mezi dobrou a špatnou formou se měří ve výrobních prostojích, kvalitě bloků a četnosti výměn.
Tato příručka je napsána pro kupující, kteří potřebují učinit informované rozhodnutí o ocelových materiálech pro výrobu cementobetonových cihel. Porovnáme jakosti oceli běžně používané v průmyslu, vysvětlíme roli tepelného zpracování a nauhličování, prodiskutujeme kompromisy mezi tvrdostí a houževnatostí a poskytneme kritéria pro hodnocení materiálových nároků dodavatele forem. Poskytneme také podrobné parametry produktů z naší továrny v PRO Industry Group Co., Ltd., včetně materiálových specifikací a procesů tepelného zpracování, které používáme pro naše formy. Ať už získáváte formy pro duté tvárnice, dlaždice, obrubníky nebo specializované betonové výrobky, tato příručka vám pomůže vybrat materiál formy, který odpovídá vašim výrobním podmínkám a vašim nákladovým cílům.
Obsah
- 1. Jaké jsou běžné třídy oceli používané při výrobě cementobetonových cihelných forem?
- 2. Proč je manganová ocel stále průmyslovým standardem pro rámy forem?
- 3. Kdy legovaná ocel s vakuovým nauhličováním ospravedlní její vyšší náklady?
- 4. Jak tepelné zpracování určuje rovnováhu tvrdosti a houževnatosti?
- 5. Jaké jsou materiálové kompromisy mezi cenou a životností?
- 6. Jak hodnotíte materiálové nároky dodavatele forem?
- 7. Jaké jsou klíčové parametry produktu z naší továrny?
- 8. Často kladené otázky (FAQ)
- 9. Závěr
1. Jaké jsou běžné třídy oceli používané při výrobě cementobetonových cihelných forem?
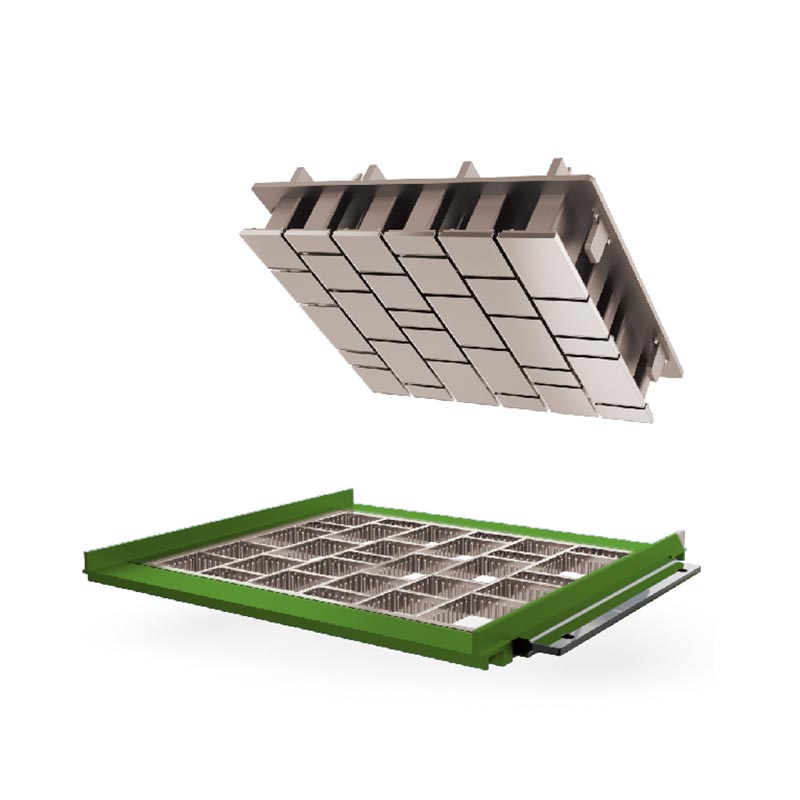
Oceli používané při výrobě cementobetonových cihel spadají do tří širokých kategorií: konstrukční uhlíkové oceli, manganové oceli a legované nástrojové oceli. Konstrukční uhlíkové oceli jako Q235B a Q345B se používají pro rám formy a základní desky, kde je primárním požadavkem spíše tuhost a svařitelnost než odolnost proti opotřebení. Manganové oceli, jako je 55# mangan (55Mn) a 16Mn (Q345), se používají pro dutinu formy, jádrové tyče a pěchovací hlavy, kde je vyžadována odolnost proti opotřebení a houževnatost. Legované nástrojové oceli jako 42CrMo, Cr12MoV a Hardox se používají pro aplikace s vysokým opotřebením nebo tam, kde prodloužená životnost odůvodňuje vyšší náklady na materiál. Níže uvedená tabulka shrnuje typické aplikace každé kategorie oceli ve formě na cementobetonové cihly.
| Kategorie oceli | Typické stupně | Komponenta formy | Vyžaduje se primární vlastnost |
| Konstrukční uhlíková ocel | Q235B, Q345B | Rám, základní deska | Tuhost, svařitelnost |
| Manganová ocel | 55Mn, 16Mn (Q345) | Dutina, jádrové tyče, pěchovadlo | Odolnost proti opotřebení, houževnatost |
| Legovaná nástrojová ocel | 42CrMo, Cr12MoV, Hardox | Vysoce opotřebitelné vložky, jádrové tyče | Vysoká tvrdost, prodloužená životnost |
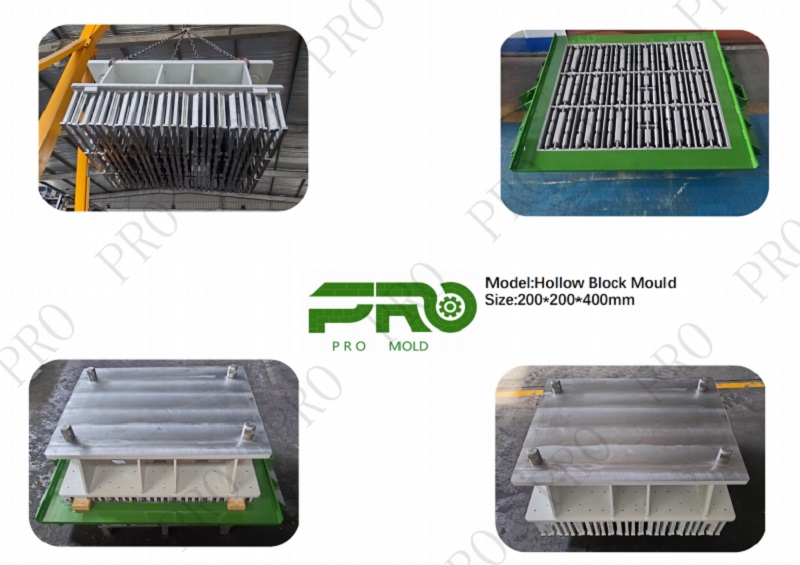
NaPRO Industry Group Co., Ltd.Naše továrna vybírá třídy oceli na základě konkrétní aplikace formy, typu bloku a objemu výroby. Nepoužíváme jedinou ocel pro všechny formy, protože podmínky opotřebení se výrazně liší mezi výrobou dutých bloků, výrobou dlažby a výrobou obrubníků. Náš technický tým spolupracuje s každým zákazníkem, aby určil optimální specifikaci materiálu pro jeho cementobetonovou cihlovou formu.
2. Proč je manganová ocel stále průmyslovým standardem pro rámy forem?
Manganová ocel, zejména 55# mangan (55Mn) a 16Mn (Q345), zůstává průmyslovým standardem pro rámy a dutiny cementobetonových cihel z několika důvodů. Za prvé, nabízí vynikající rovnováhu mezi tvrdostí a houževnatostí. Po tepelném zpracování může 55Mn dosáhnout povrchové tvrdosti HRC 58-62, která poskytuje dobrou odolnost proti abrazivnímu působení betonového kameniva. Jeho jádro přitom zůstává dostatečně tuhé, aby absorbovalo náraz pěchovací hlavy a vibrace blokového stroje bez praskání. Za druhé, je snadno dostupná a relativně ekonomická ve srovnání s legovanou nástrojovou ocelí. Za třetí, má dobrou svařitelnost, což umožňuje výrobu velkých rámů forem a opravy opotřebovaných oblastí.
Omezení 55Mn spočívá v tom, že jeho kalitelnost je střední a může být náchylný k praskání během kalení vodou, pokud není tepelné zpracování pečlivě kontrolováno. Proto je proces tepelného zpracování stejně důležitý jako samotná kvalita oceli. Forma vyrobená z 55Mn se špatně kontrolovaným tepelným zpracováním nedosáhne své plné tvrdosti, nebo se u ní mohou vyvinout trhliny při kalení, které vedou k předčasnému selhání. 16Mn (Q345) se často používá pro pěchovací hlavu a další součásti, kde je houževnatost a svařitelnost důležitější než maximální tvrdost. Níže uvedená tabulka porovnává vlastnosti 55Mn a 16Mn pro aplikace forem.
| Vlastnictví | 55Mn | 16Mn (Q345) |
| Typická povrchová tvrdost (po tepelném zpracování) | HRC 58-62 | HRC 58-62 (nauhličované) |
| Houževnatost | Mírný | Vynikající |
| Svařitelnost | Mírný | Dobrý |
| Hašení rizika trhlin | Střední až vysoká | Nízký |
| Typická složka formy | Dutina, jádrové tyče | Tamper hlava, rám |
V naší továrně používáme 55 Mn pro dutinu formy a jádrové tyče, kde je prioritou odolnost proti opotřebení, a 16 Mn pro pěchovací hlavu a součásti rámu, kde je houževnatost důležitější. Pečlivě kontrolujeme proces tepelného zpracování, abychom dosáhli specifikované tvrdosti bez vnesení trhlin při kalení. Náš tým kontroly kvality ověřuje tvrdost každé výrobní šarže.
3. Kdy legovaná ocel s vakuovým nauhličováním ospravedlní její vyšší náklady?
Legovaná ocel s vakuovým nauhličením je prémiovou volbou pro výrobu cementobetonových cihel. Je specifikováno, když je objem výroby vysoký, kamenivo je vysoce abrazivní nebo bloková konstrukce vyžaduje formu, která udržuje úzké rozměrové tolerance po dlouhou životnost. Proces nauhličování vytváří tvrdou povrchovou vrstvu (typicky HRC 60-65) s hloubkou 1,2-1,35 mm, přičemž jádro zůstává houževnaté (HRC 33-40). Tato struktura "tvrdá skořepina, pevné jádro" je klíčem k prodloužené životnosti formy. Tvrdý povrch odolává abrazivnímu opotřebení betonu, zatímco houževnaté jádro absorbuje nárazy a vibrace bez praskání. Níže uvedená tabulka porovnává výkon standardních forem z manganové oceli a vakuově nauhličených forem z legované oceli.
| Parametr | Standardní manganová ocel | Vakuově nauhličená legovaná ocel |
| Tvrdost povrchu | HRC 58-62 (průběžně kalené nebo povrchové) | HRC 60-65 (nauhličované pouzdro) |
| Hloubka případu | N/A | 1,2 - 1,35 mm |
| Tvrdost jádra | HRC 33-40 (typické) | HRC 33-40 (řízené) |
| Typická životnost | 50 000 - 80 000 cyklů | 90 000 - 100 000+ cyklů |
| Relativní náklady | Základní linie | o 20-40% vyšší |
V PRO používá naše továrna vakuové nauhličování a integrované tepelné zpracování pro naši prémiovou řadu forem. Proces je řízen německým PE systémem, který v reálném čase sleduje uhlíkový potenciál a hloubku pouzdra. Tvrdost naší břitové destičky dosahuje 60-65 HRC a tloušťka nauhličovací vrstvy je 1,2-1,35 mm. Podporujeme to zárukou životnosti až 100 000 cyklů pro naše formy na dlaždice a až 90 000 cyklů pro naše formy na duté tvárnice. Pro zákazníky vyrábějící velké objemy jsou vyšší počáteční náklady na nauhličovanou formu kompenzovány sníženou frekvencí výměny a kratšími prostoji.
4. Jak tepelné zpracování určuje rovnováhu tvrdosti a houževnatosti?
Tepelné zpracování je proces, který transformuje ocel ze surového materiálu na součást formy odolnou proti opotřebení. Cílem je dosáhnout tvrdého povrchu, který odolává oděru při zachování houževnatého jádra, které odolává praskání. Dva nejběžnější procesy tepelného zpracování forem na cementobetonové cihly jsou průběžné kalení a nauhličování. Průběžné kalení zahrnuje zahřátí oceli na austenitizační teplotu, její kalení v oleji nebo vodě a její popuštění na požadovanou tvrdost. Nauhličování zahrnuje zahřívání oceli v atmosféře bohaté na uhlík, což umožňuje uhlíku difundovat do povrchu a poté kalit a popouštět. Níže uvedená tabulka tyto procesy porovnává.
| Tepelné zpracování | Proces | Dosažená tvrdost | Výhoda | Omezení |
| Průběžné kalení | Zahřívat, uhasit, temperovat | HRC 58-62 (uniforma) | Jednoduché, jednotné vlastnosti | Jádro může být příliš tvrdé, křehké |
| Nauhličování | Zahřívání v uhlíkové atmosféře, kalení, temperování | HRC 60-65 (povrch), HRC 33-40 (jádro) | Tvrdý povrch, pevné jádro | Složitější, vyšší cena |
| Nitridace | Teplo v dusíkové atmosféře | HRC 60-65 (povrch) | Nízké zkreslení, vysoká tvrdost | Tenké pouzdro, ne pro velký dopad |
V naší továrně používáme vakuové nauhličování pro naše prémiové součásti forem a řízené průchozí kalení pro naše standardní součásti z manganové oceli. Tvrdost a hloubku pouzdra ověřujeme po tepelném zpracování pomocí kalibrovaných tvrdoměrů a metalografické kontroly. Naším cílem je zajistit, aby každá forma na cementové betonové cihly, kterou vyrábíme, měla správný poměr tvrdosti a houževnatosti pro zamýšlenou aplikaci.
5. Jaké jsou materiálové kompromisy mezi cenou a životností?
Výběr materiálu pro formu na cementobetonové cihly zahrnuje kompromis mezi počátečními náklady a životností. Standardní forma z manganové oceli má nižší počáteční náklady, ale kratší životnost. Vakuově nauhličená forma z legované oceli má vyšší počáteční náklady, ale delší životnost a nižší frekvenci výměny. Optimální volba závisí na objemu výroby, typu bloku a nákladech na prostoje. Níže uvedená tabulka představuje zjednodušené srovnání celkových nákladů na vlastnictví pro dutou blokovou formu.
| Nákladový faktor | Standardní manganová forma | Vakuově nauhličená forma |
| Počáteční cena formy | Základní linie | +30 % |
| Životnost (cykly) | 60 000 - 80 000 | 90 000 - 100 000 |
| Frekvence výměny (na 500 000 cyklů) | 6-8 forem | 5 forem |
| Odstávka na výměnu | 4-8 hodin | 4-8 hodin |
| Celkové náklady na 500 000 cyklů | Vyšší | Spodní |
Ve společnosti PRO Industry Group Co., Ltd. spolupracujeme s našimi zákazníky na vyhodnocení celkových nákladů na vlastnictví pro jejich specifické výrobní podmínky. Pro závod vyrábějící ve velkém objemu s abrazivním kamenivem je vakuově nauhličená forma obvykle ekonomičtější volbou po dobu životnosti zařízení. Pro zařízení s menším objemem nebo méně abrazivním kamenivem může být postačující standardní manganová forma. Naším cílem je pomoci našim zákazníkům vybrat materiál, který poskytuje nejlepší hodnotu pro jejich provoz.
6. Jak hodnotíte materiálové nároky dodavatele forem?
Vyhodnocení materiálových nároků dodavatele forem vyžaduje více než jen čtení listu specifikací. Kupující by si měl ověřit jakost oceli, proces tepelného zpracování, tvrdost, hloubku pouzdra a záruku životnosti. Dodavatel by měl být schopen poskytnout materiálové certifikáty, protokoly o zkouškách tvrdosti a reference od zákazníků s podobnými výrobními podmínkami. Níže uvedená tabulka shrnuje kroky ověření.
| Krok ověření | Co požadovat | Proč na tom záleží |
| Ověření jakosti oceli | Osvědčení o zkoušce mlýna | Potvrzuje, že ocel splňuje specifikovanou jakost |
| Ověření tvrdosti | Zpráva o zkoušce tvrdosti (HRC) | Potvrzuje, že tepelné zpracování dosáhlo cíle |
| Ověření hloubky případu | Metalografický protokol (pro nauhličované formy) | Potvrzuje tloušťku nauhličovací vrstvy |
| Doživotní záruka | Písemná záruka s omezením cyklu | Poskytuje pomoc, pokud forma předčasně selže |
| Zákaznické reference | Kontakty v podobných výrobních podmínkách | Potvrzuje výkon v reálném světě |
V naší továrně poskytujeme kompletní dokumentaci pro každou cementobetonovou cihlovou formu, kterou dodáváme, včetně osvědčení o zkoušce frézy, zpráv o tvrdosti a naší písemné záruky na životnost. Na vyžádání poskytujeme i zákaznické reference. Zveme vás, abyste ověřili naše materiálové nároky podle těchto kritérií a považovali nás za svého partnera pro výrobu forem.
7. Jaké jsou klíčové parametry produktu z naší továrny?
V následující tabulce jsou uvedeny klíčové parametry výrobků pro naše formy na cementobetonové cihly, včetně druhů oceli a procesů tepelného zpracování, které používáme. Naše továrna může také přizpůsobit specifikaci materiálu tak, aby splňovala specifické výrobní požadavky.
| Parametr | Rozsah specifikace | Poznámky |
| Materiál rámu | Q235B, Q345B, 16Mn | Vybráno pro tuhost a svařitelnost |
| Materiál dutiny/jádra | 55Mn, 16Mn, legovaná ocel | Vybráno pro odolnost proti opotřebení |
| Prémiová možnost | Vakuově nauhličená legovaná ocel | HRC 60-65, hloubka pouzdra 1,2-1,35 mm |
| Tvrdost povrchu | HRC 58-62 (standardní), HRC 60-65 (prémiové) | Ověřeno po tepelném zpracování |
| Tvrdost jádra | HRC 33-40 | Udržuje houževnatost |
| Životnost (standardní) | 60 000 - 80 000 cyklů | Závisí na typu bloku a podmínkách |
| Životnost (prémiové) | 90 000 - 100 000 cyklů | Záruka na formy na dlaždice a duté tvárnice |
| Vyměnitelné komponenty | Ano (struktura šroubu) | Snižuje prostoje při údržbě |
| MOQ | 1 sada | U velkých zakázek možná dohoda |
| Dodací lhůta | 3 - 6 týdnů | Záleží na složitosti a množství |
V naší továrně vyrábíme naše formy na cementobetonové cihly, které splňují tyto a další specifikace. Můžeme přizpůsobit jakost oceli, tepelné zpracování a záruku životnosti tak, aby vyhovovaly vašim specifickým požadavkům. Náš systém kontroly kvality zahrnuje kontrolu surovin, kontrolu v průběhu procesu a závěrečnou kontrolu před odesláním. Naším cílem je poskytovat našim zákazníkům vysoce kvalitní formy, které poskytují spolehlivý výkon a dlouhou životnost.
8. Často kladené otázky (FAQ)
Otázka 1: Jaký je nejlepší ocelový materiál pro cementobetonovou cihlovou formu?
Odpověď: Nejlepší materiál závisí na výrobních podmínkách. Pro standardní výrobu s mírným objemem nabízí 55# manganová ocel se správným tepelným zpracováním dobrou rovnováhu mezi tvrdostí, houževnatostí a cenou. Pro velkosériovou výrobu s abrazivním kamenivem poskytuje vakuově nauhličená legovaná ocel tvrdší povrch a delší životnost. Ve společnosti PRO Industry Group Co., Ltd. pomáháme zákazníkům vybrat správný materiál na základě jejich typu bloku, objemu výroby a nákladových cílů.
Otázka 2: Proč 55# manganová ocel potřebuje pečlivé tepelné zpracování?
Odpověď: Manganová ocel 55# má mírnou prokalitelnost a tendenci praskat během kalení vodou, pokud proces není pečlivě kontrolován. Tepelné zpracování musí dosáhnout cílové tvrdosti povrchu (HRC 58-62) bez vnesení trhlin při kalení. V naší továrně řídíme rychlost ohřevu, teplotu kalení a cyklus popouštění, abychom zajistili, že forma dosáhne specifikované tvrdosti při zachování své houževnatosti.
Otázka 3: Jak vakuové nauhličování prodlužuje životnost formy?
Odpověď: Vakuové nauhličování vytváří tvrdou povrchovou vrstvu (HRC 60-65) o hloubce 1,2-1,35 mm, přičemž jádro zůstává houževnaté (HRC 33-40). Tato struktura "tvrdá skořepina, pevné jádro" odolává abrazivnímu opotřebení na povrchu a zároveň absorbuje nárazy a vibrace bez praskání. Výsledkem je forma, která vydrží 90 000 až 100 000 cyklů ve srovnání s 60 000 až 80 000 cykly u standardní manganové formy.
Otázka 4: Lze opotřebovanou formu opravit?
Odpověď: V některých případech lze opotřebovanou formu opravit svařováním a přepracováním. Proces opravy však může ovlivnit tepelné zpracování a rozměrovou přesnost formy. U vysoce přesných forem nebo forem s velkým opotřebením je výměna často ekonomičtější volbou. Naše konstrukce vyměnitelných součástí umožňuje výměnu opotřebených tyčí jádra a vložek bez výměny celé sestavy formy.
Otázka 5: Jaká je typická životnost cementobetonové cihlové formy?
Odpověď: Životnost závisí na jakosti oceli, tepelném zpracování, typu bloku, abrazivitě kameniva a údržbě. Standardní manganové formy obvykle vydrží 60 000 až 80 000 cyklů. Formy z vakuově nauhličované slitiny mohou vydržet 90 000 až 100 000 cyklů nebo více. Ve společnosti PRO Industry Group Co., Ltd. poskytujeme na naše formy písemnou záruku životnosti na základě specifikovaného materiálu a použití.
9. Závěr
Výběr ocelového materiálu je jedním z nejdůležitějších rozhodnutí při nákupu cementobetonových cihel. Správná třída oceli v kombinaci se správným tepelným zpracováním určuje, zda forma dodá svou jmenovitou životnost nebo předčasně selže. Manganové oceli jako 55Mn a 16Mn nabízejí osvědčenou rovnováhu mezi výkonem a cenou pro standardní aplikace. Vakuově nauhličené legované oceli poskytují prodlouženou životnost pro velkoobjemovou abrazivní výrobu. Klíčové je přizpůsobení materiálu výrobním podmínkám a ověření materiálových nároků dodavatele prostřednictvím dokumentace a referencí. Ve společnosti PRO Industry Group Co., Ltd. má naše továrna více než 15 let zkušeností s výrobou forem a spolupracujeme s našimi zákazníky na výběru optimální specifikace materiálu pro jejich konkrétní aplikaci.
Ať už vyrábíte duté tvárnice, dlažby, obrubníky nebo specializované betonové výrobky, zveme vás, abyste nás kontaktovali a probrali vaše požadavky. Můžeme poskytnout materiálové certifikáty, zprávy o tvrdosti a záruky životnosti. Náš závazek ke kvalitě a spokojenosti zákazníků z nás udělal důvěryhodného partnera pro blokové závody po celém světě.
Kontaktujte PRO Industry Group Co., Ltdprodiskutovat vaše požadavky na formy na cementobetonové cihly a zjistit, jak může náš výběr materiálů zlepšit efektivitu vaší výroby a životnost formy.
Předchozí :
-
Související novinky
- Jak přesnost betonových forem ovlivňuje kvalitu hotových cihel?
- Co dělá zakázkovou formu na betonové cihly správnou volbou pro konzistentní výrobu?
- Cementobeton Tryskání cihel Stroj na povrchovou úpravu vs. tradiční metody povrchové úpravy: Které řešení je účinnější?
- Jak vybrat správnou formu na betonové cihly pro krajinářské projekty
- Stojí vás dřevěné palety z cementových cihel více, než si myslíte?
- Proč si vybrat míchačku na beton pro efektivní stavební projekty?
Nechte mi zprávu